产线要什么
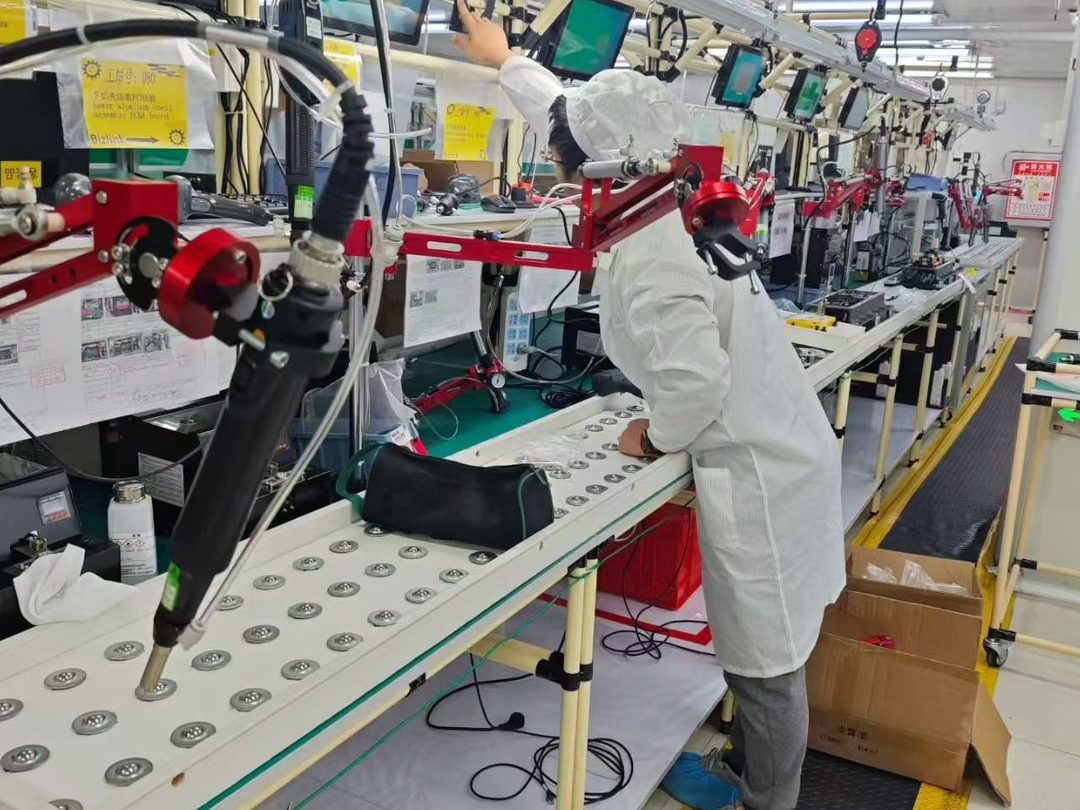
某消费电子组装厂一条 14 工位的锁付产线。要求不是"把螺丝打紧",是每一颗螺丝都可追溯、不可跳过:
- 智能电批,真空吸附搭配螺丝供料器
- 接工控电脑,扫码枪管控产品
- 数据可记录、可存储、可上传,全程对接 MES
- 防漏锁、防滑牙
- 扫码信息上传 MES,MES 判定条码正确后才下发指令放行锁付
翻译成一句话:电批听 MES 的,不听人的。
数据怎么走
一个产品的锁付,走完这五步:
- 扫码:产品上线,扫码枪读条码,信息上传 MES
- 校验:MES 判定条码是否正确、是否该走这一站
- 使能:校验通过,MES 下发指令,电批才被使能
- 锁付:电批锁付螺丝,扭力、圈数等数据实时回传 MES
- 放行:MES 判定数据合格,下发指令放行下一工位
任何一步不过,产品就停在当前工位,走不到下一站。
为什么漏锁卡得住
关键在第 3 步:没有 MES 的使能指令,电批启动不了。
传统的做法是"打完记录一笔",漏打只是少一条记录,事后才发现。这套反过来——先拿许可再干活,许可来自 MES 的判定,人绕不过去。拧了几颗、每颗扭力多少、圈数多少,逐颗对得上工单,MES 才对下一个工位放行。
数据链路上,上位机操作软件与锁付设备之间走 RS-232 串口通讯,锁付结果由上位机经无线网络上传至客户的西门子 MES 系统。上位机先记录每一颗螺丝的点位、扭力、圈数与耗时,再把这批数据交给 MES 判定;判定不合格,下一站的放行指令就不会下来。
上线结果
2025 年 7 月上线。所有锁付数据落库存储,全程 MES 管控,上线至今未出现漏锁与锁付不良。
配置
| 环节 | 配置 |
|---|---|
| 锁付 | 智能伺服电批,按各工位扭矩需求选型 |
| 取料 | 真空吸附 + 螺丝供料器 |
| 控制 | 工控电脑 + 上位机操作软件 |
| 识别 | 扫码枪绑定产品条码 |
| 通讯 | 上位机与设备 RS-232 串口;数据无线上传西门子 MES |
| 管控 | MES 校验条码 → 下发使能 → 判定数据 → 放行下一站 |
和单工位方案的关系
同一客户 2024 年 6 月先上了可移动的扫码锁付工作台,跑通单工位;2025 年 7 月才扩展到这条 14 工位产线。先小范围验证工艺和数据链路,再整线铺开——这是风险更低的上法。